 0


Ipari hírek
Otthon / Hír / Ipari hírek / Hogyan készülnek a golyóscsapágyak? A teljes gyártási folyamat lépésről lépésre

2026-09-21
A golyóscsapágy a köszörülési szakaszban válik csapággyá, nem előtte. Kovácsolás, esztergálás és hőkezelés előkészíti az edzett acélformákat; köszörülés és átlapolás, majd állítsa be a mikronokat, amelyek meghatározzák, hogy a csapágy milyen halkan forog, mekkora terhelést bír el és mennyi ideig tart. Ez a rendelés mindenkinek számít, aki csapágyat vásárol, mert ez megmagyarázza, hol dől el a költség, miért különbözhet egymástól ennyire két azonos méretű árajánlat, és miért vezethetnek vissza a minőségi problémák általában néhány meghatározott, ellenőrizhető szakaszra.
Nyissa ki a meghibásodott 608-as csapágyat egy ventilátormotorról vagy egy gördeszka kerékről, és az anatómia szinte kiábrándítóan egyszerű: egy belső gyűrű, egy külső gyűrű, egy sor edzett golyó, egy ketrec, amely megakadályozza, hogy a golyók összeérjenek, és egy zsírréteg. A gyártási kérdés az, hogy ez az öt alapvető dolog hogyan készül elég pontosan ahhoz, hogy percenként több tízezer fordulattal működjön. A válasz két párhuzamos gyártósor – az egyik a gyűrűk, a másik a golyók számára –, amelyek csak a végső összeszereléskor találkoznak.
Ez az útmutató végigköveti a teljes folyamatot, ahogy egy mélyhornyú golyóscsapágygyár ténylegesen működteti: nyersanyag kiválasztása, kovácsolás, esztergálás, hőkezelés, golyókészítés, köszörülés, szuperfiniselés, összeszerelés és tételvizsgálat. Tartalmazza továbbá a bevonatos csapágyakat, a minőség-ellenőrzést, a rendelés előtti ellenőrzéseket és a vásárlók által leggyakrabban feltett kérdéseket. A leírás az ISO 9001:2015 minőségbiztosítási rendszer szerinti termelést tükrözi egy 30 milliós készlet éves gyártású üzemben.
A mélyhornyú golyóscsapágy négy tömör alkatrészt és egy fogyóeszközt tartalmaz, és mindegyik teljesen más gyártási útvonalat követ. Ez a megosztottság a kulcs a beszállítók közötti minőségi különbségek megértéséhez: minden alkatrésznek megvannak a saját meghibásodási módjai, és egyetlen gyenge lépés – egy piszkos acélhő, egy puha labda, egy durva futópálya – elegendő az egész szerelvény lehúzásához.
Az ezeken a részeken áthaladó terhelési út megmagyarázza a pontossági követelményt. A tengelyről a házra áthaladó minden erőegység két futópályát, egy golyókészletet és egy mikronban mért kenőanyagfilmet keresztez. Ha egy versenypálya egyenetlen vagy egy labda nem kerek, az érintkezési feszültség mikroszkopikus magas pontokra összpontosul, és ezek a foltok a fáradás első pontjává válnak. Ez az oka annak, hogy a csapágygyártás kevésbé az acél formázásáról szól, hanem inkább az utolsó hibanyomok eltávolításáról.
A legtöbb mélyhornyú golyóscsapágy a világon krómacélból indul ki – egy magas széntartalmú krómminőség, amely több nemzeti néven is megtalálható: AISI 52100 az Egyesült Államokban, 100Cr6 Németországban, SUJ2 Japánban és GCr15 Kínában. A kémia szándékosan sima, nagyjából 1% szén és 1,5% króm, mert nem az egzotikus ötvözésben van az érték, hanem a tisztaságban. A szennyezett acél kemény, nem fémes zárványai feszültségkoncentrációs pontként működnek, üzem közben pedig zajként és korai kifáradásként jelentkeznek. Éppen ezért egy komoly gyár minden beérkező hőtételt spektrális elemzéssel igazol, ahelyett, hogy csak a malom tanúsítványában bízna.
A rozsdamentes minőségek korrozív környezetet szolgálnak ki, és két nagyon különböző lehetőségre oszthatók. Az AISI 440C egy martenzites rozsdamentes acél, amely úgy keményedik, mint a krómacél, 56-60 HRC-vel bír, miközben ellenáll a rozsdának, így az élelmiszer-felszerelések, mosdók és nedves kültéri termékek szokásos választása. Az AISI 304 hőkezeléssel egyáltalán nem edzhető – puha marad, nagyjából 200 HB alatt –, így a 304-es csapágyak teherbírását a maximális korrózióállóság érdekében cserélik. A szénacél a skála másik végén található: csökkenti az olyan könnyű termékek költségeit, mint a játékok és a kis sebességű görgők, de keménysége vagy kifáradási élettartama tekintetében nem egyezik a krómacéllal.
| Anyag | Kulcsjellemzők | Tipikus keménység | Gyakori felhasználások |
|---|---|---|---|
| Krómacél (AISI 52100 / GCr15) | Magas széntartalmú plusz körülbelül 1,5% króm; kiváló gördülő kifáradási élettartam | 60-64 HRC hőkezelés után | Motorok, készülékek, elektromos szerszámok, szivattyúk, autóalkatrészek |
| Szénacél | Alacsonyabb költség, kisebb pontosság és rövidebb kifáradási élettartam | Alul edzett krómacél | Játékok, görgők, könnyű hardver |
| AISI 304 rozsdamentes | ausztenites; nem lehet átkeményíteni; maximális korrózióállóság | Körülbelül 200 HB alatt (lágy) | Élelmiszer-felszerelés, nedves és mosdóhelyiségek szerény terhelés mellett |
| AISI 440C rozsdamentes | martenzites; edzhető rozsdamentes, erős korrózióállósággal | 56-60 HRC hőkezelés után | Élelmiszer- és kültéri termékek, amelyek valódi teherbírást igényelnek |
A gyűrűgyártás és a labdagyártás két párhuzamos vonalként fut, amelyek csak összeszereléskor futnak össze. A gyűrűvonalon a folyamat a kovácsolás, izzítás, esztergálás, hőkezelés és köszörülés; a labdavonalon hideg irány, villogás, hőkezelés, köszörülés és lapozás. Az alábbi áttekintés a mélyhornyú golyóscsapágy üzem műhelyében alkalmazott sorrendet követi.
A nyomon követhetőség minden szakaszon áthalad. Minden tuskó megtartja a hőszámát, minden tétel rögzíti a kemence futását, és minden csomagolási lista hivatkozik a gyártási tételre, így a kész csapágy visszavezethető az acéltanúsítványra. Az ISO 9001:2015 rendszer szerint ez nem opcionális papírmunka: amikor az ügyfél hónapokkal később jelenti a zajt, a nyomon követhetőség határozza meg, hogy az ok egy acéltételben, egy hőkezelési futtatásban vagy egy összeszerelési beállításban van-e – és ez a megkülönböztetés dönti el, hogy a helyes válasz a válogatás, az átdolgozás vagy a folyamatkorrekció.
A csapágygolyókat soha nem vágják gömbökre. Közel gömbölyűvé ütik őket, majd csiszolóanyag alatt egymáshoz hengerelik, amíg minden felület átlagolódik – ez egy önkorrekciós eljárás, amely a kemény acélhuzalt egy mikron töredékén belül gömbölyűvé alakítja. Mivel az alkatrészek edzett acélból készülnek, a vágószerszámok azonnal elkopnak; A koptató formázás az egyetlen praktikus út.
A folyamat működésének oka a geometria: a golyónak nincs rögzített tengelye. Szabadon bukdácsol a barázdákban, és felületének minden pontját a csiszolóanyagnak mutatja, így mindig a magas folt a következő, amit el kell koptatni. A kilógó labda a következő találatot kapja; a folyamat eltávolítja a saját hibáit. Ez az, ami lehetővé teszi a gömbök tömeges gyártását pontosabban, mint szinte bármely más megmunkált alkatrész.
Az osztályozási rendszer a számokat a kerekségre helyezi. A szabványos golyós osztályozási konvencióban a fokozatszám a maximális megengedett eltérés a tökéletes gömbtől mikrohüvelykben, így a 100-as fokozat körülbelül 2,5 mikront, a 25-ös fokozat 0,64-et, a 10-es fokozat 0,25-öt, az 5-ös fokozat pedig csak 0,13-ot engedélyez. A legtöbb kereskedelmi mélyhornyú csapágy 100-as fokozatú golyókon működik; a csendes készülékmotorok és a precíziós orsók a 10-es vagy jobb fokozatot indokolják. A lejtőskála minden lefelé lépése növeli a lelapolási időt és az ellenőrzési költségeket, ami a golyós fokozatot az egyik csendes költségmozgatóvá teszi bármely csapágyajánlaton belül.
A gömbölyűség önmagában még mindig nem elég – a golyóknak a gyűrűjükhöz is illeszkedniük kell. Mivel egyetlen őrlési folyamat sem tökéletesen megismételhető, a kész golyókat mikron törtrészekben mért méretcsoportokba sorolják, és az azonos tételben őrölt gyűrűket párosítják azzal a csoporttal, amely visszaállítja a tervezett belső hézagot. Ez a szelektív összeszerelés bevett gyakorlat az egész iparágban, és ez még egy ok, amiért a csapágygyárak mindent kétszer mérnek: egyszer a válogatásért, egyszer pedig a bizonyításhoz.
A köszörülés formálja az acélt, de a hőkezelés dönti el, hogy fennmarad-e. A megfelelő keménység nélküli tökéletesen köszörült futópálya napokon belül behorpad és lepattogzik terhelés hatására, így a kemence – nem a csiszológép – az, ahol egy formázott acéldarab ténylegesen csapágyanyaggá válik.
Krómacél esetén a gyűrűs nyersdarabokat és golyókat körülbelül 840 °C-ra hevítik, amíg a szerkezet ausztenitté nem változik, elég gyorsan olajban lehűtik ahhoz, hogy a kemény martenzitben rögzítsék, majd 160 °C-hoz közeli temperálják a belső feszültségek enyhítésére. Az eredmény 60-64 HRC: elég kemény ahhoz, hogy ellenálljon a gördülési kontaktus kifáradásának, elég szívós ahhoz, hogy ne repedjen meg az ütés hatására. Hagyja ki az indulatot, és az alkatrészek törékenyek maradnak; túlmelegedés és a keménység az élettartammal együtt csökken.
Az ellenőrzés ebben a szakaszban láthatatlan a kész alkatrészen, és költséges meghamisítani. A kemence hőmérsékletének egyenletessége, az oltóolaj állapota és az áztatási idő eldönti, hogy a teljes tétel megfelel-e a specifikációnak, vagy puhán sodródik. A torzítást is kezelni kell: a hőkezelt gyűrűk enyhén meghajlanak, és a folyamatnak ezt a vetemedést az őrlési ráhagyáson belül kell tartania, különben az őrlősor fizeti meg a kemence hibáját a plusz ciklusokban. A precíziós minőségek még egy lépést adnak hozzá: egy mély hideg kezelés, amely átalakítja a visszatartott ausztenitet és stabilizálja a méreteket az évek során.
Keménységi célok hőkezelés után: krómacél (AISI 52100 / GCr15) eléri a 60-64 HRC-t; AISI 440C rozsdamentes eléri az 56-60 HRC-t; Az AISI 304 rozsdamentes nem keményedik át, és körülbelül 200 HB alatt marad.
Itt válik fizikaivá a rozsdamentes felosztás is. A 440C-os alkatrészek ugyanazokon a kemencéken mennek át és használható keménységgel jönnek ki, míg a 304-es gyűrűk egyáltalán nem keményednek meg. Ez az egyetlen kohászati tény megmagyarázza, hogy a 304-es csapágyak miért alkalmasak nedves, korróziós, szerény terhelésű alkalmazásokhoz, és miért a 440C a válasz, amikor egy alkalmazásnak egyszerre van szüksége korrózióállóságra és valós teherbírásra.
Minden gyűrű szándékosan túlméretezetten érkezik a csiszolósorhoz. A köszörülés megszünteti ezt a ráhagyást, és egyúttal meghatározza azokat a tűréshatárokat, amelyekért a vevő ténylegesen fizet, ami a teljes termelési lánc legbefolyásosabb szakaszává teszi.
A sorrend rögzített: először a felületeket csiszolja meg, hogy létrehozzon egy referenciasíkot, majd a külső átmérőt és a furatot, majd a futópályát. A hűtőfolyadék folyamatosan folyik, mert egy pillanatnyilag kiszáradt kerék megégetheti a felületet és mikrorepedéseket okozhat, amelyek egy jónak tűnő alkatrész belsejében rejtőznek, amíg az korán meghibásodik. Versenypályás csiszolás után a finom kövekkel végzett szuperfinisírozás jóval 0,1 mikron Ra alá csökkenti a felület érdességét – ez a felület tükörnek tűnik, és ami még fontosabb, lehetővé teszi a kenőanyag film kialakulását és megfelelő terhelést. A szuperfinish kihagyása vagy lerövidítése az egyik klasszikus módja annak, hogy láthatatlanul csökkentsék a költségeket, és később mindig újra felbukkan, mint zaj és lerövidített élettartam.
| ISO osztály | ABEC egyenértékű | Amit megfeszít | Tipikus alkalmazások |
|---|---|---|---|
| P0 | ABEC 1 | Szabványos mérettűrések | Általános motorok, készülékek, elektromos szerszámok, szivattyúk |
| P6 | ABEC 3 | Szorosabb kifutási és szélességi tűrés | Jobb motorok, elektromos szerszámok, sebességváltók |
| P5 | ABEC 5 | Mikron szintű lefutásvezérlés | Szerszámgép orsók, precíziós műszerek |
| P4 | ABEC 7 | Nagyon szűk geometria a nagy sebességhez | Nagy sebességű orsók, repülőgépek, fogászati kézidarabok |
Az osztály kiválasztása költségdöntés, nem státuszszimbólum. A készülék motorja, vízszivattyúja vagy elektromos kéziszerszáma általában megfelelően működik a P0-n (ABEC 1); A P5 fizetése olyan toleranciát vásárol, amelyet az alkalmazás soha nem használ. A szerszámgépek orsói, nagy sebességű motorok és mérőműszerek azok az esetek, ahol a P5 és a P4 valóban megéri az árát. Ha két azonos méretű árajánlat élesen eltér egymástól, a tűrésosztály az egyik első olyan tétel, amelyet írásban meg kell erősíteni – közvetlenül az acélspecifikáció mögött.
Az összeszerelés rövid ideig tart, és hosszú a következmények. Két párhuzamos gyártósor közelít egymáshoz, és a csapágy legolcsóbb részei – a ketrec, a zsír és a tömítések – végül nagyrészt meghatározzák a valós viselkedést.
A kis mélyhornyú csapágyakban a bélyegzett acélketrecek az alapértelmezettek: olcsók, merevek és két félből összeszegecseltek. A nylon ketrecek csendesebben működnek és nem rozsdásodnak, ezért dominálnak az alacsony zajszintű készülék csapágyain, a 120 °C körüli hőmérsékleti mennyezet kompromisszumával. A sárgaréz nagyobb vagy speciális csapágyakban jelenik meg, ahol a szilárdság és a hőállóság együtt számít.
A gyűrűk és a labdák egymáshoz illesztett csoportokban találkoznak. A golyóméret-csoportot a mért futópályák alapján választják ki, így az összeszerelt csapágy a tervezett belső hézagba kerül – a gyűrűk közötti apró szabad mozgás, amely a csapágy felszerelésekor összezsugorodik és felmelegszik. A szabványos hézag (C0) megfelel a legtöbb alkalmazásnak; nagyobb C3 hézag van megadva, ha a belső gyűrű forró vagy szorosan illeszkedik a tengelyhez. A golyókat az eltolt gyűrűk közötti résbe töltik, egyenletesen elosztva, és a ketrec zsebeit bepattintják vagy szegecselik köréjük, mielőtt az összeszerelt csapágy átmenne a végső mosáson – mivel a benne hagyott csiszolási maradék zajforrás, amelyet semmilyen tömítés nem tud eltávolítani.
A zsír a szabad belső tér nagyjából negyedét-harmadát tölti ki. Túl kevés, és a csapágy sebességgel fut a fémérintkező felé; túl sok, és a kavargás növeli a hőmérsékletet és a zajt. A vevőknek érdemes kifejezetten megerősíteni a zsírspecifikációt, mert ez határozza meg a sebességkorlátozást, az alacsony hőmérsékleti viselkedést és a késztermék karbantartásmentes élettartamát.
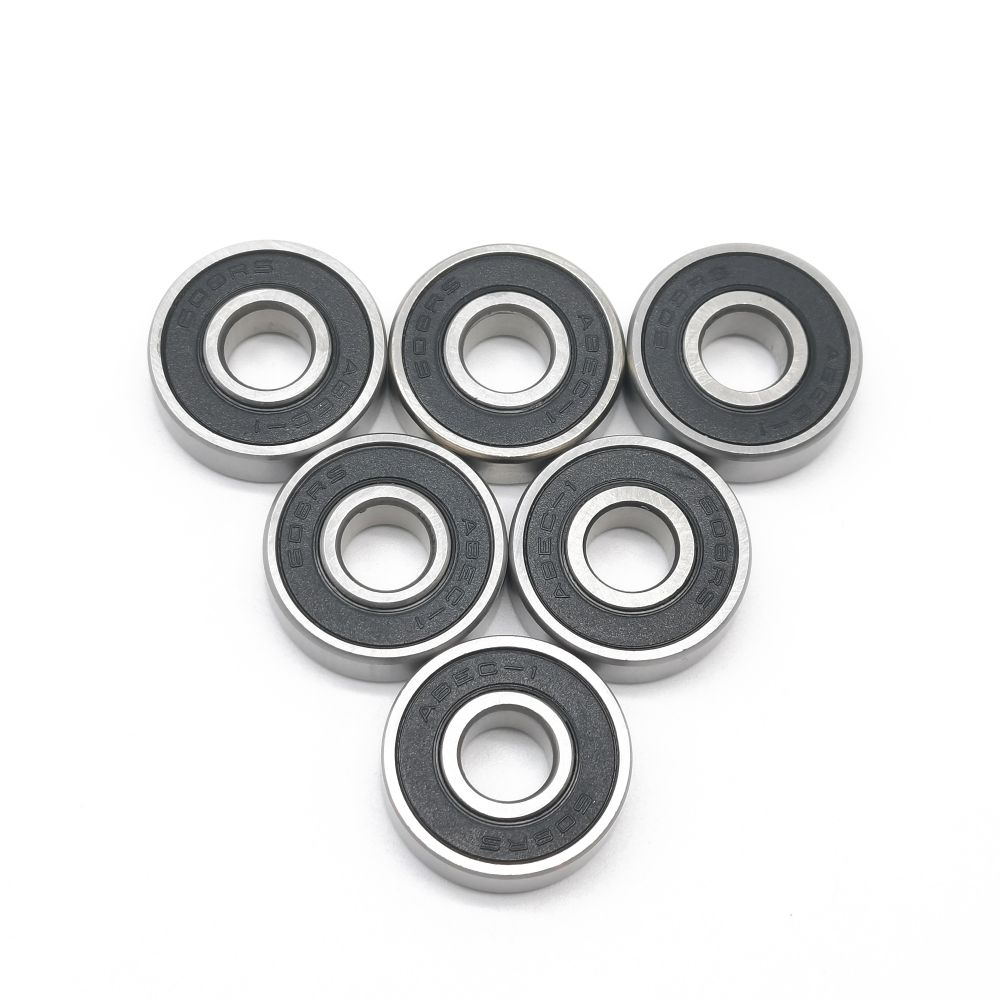
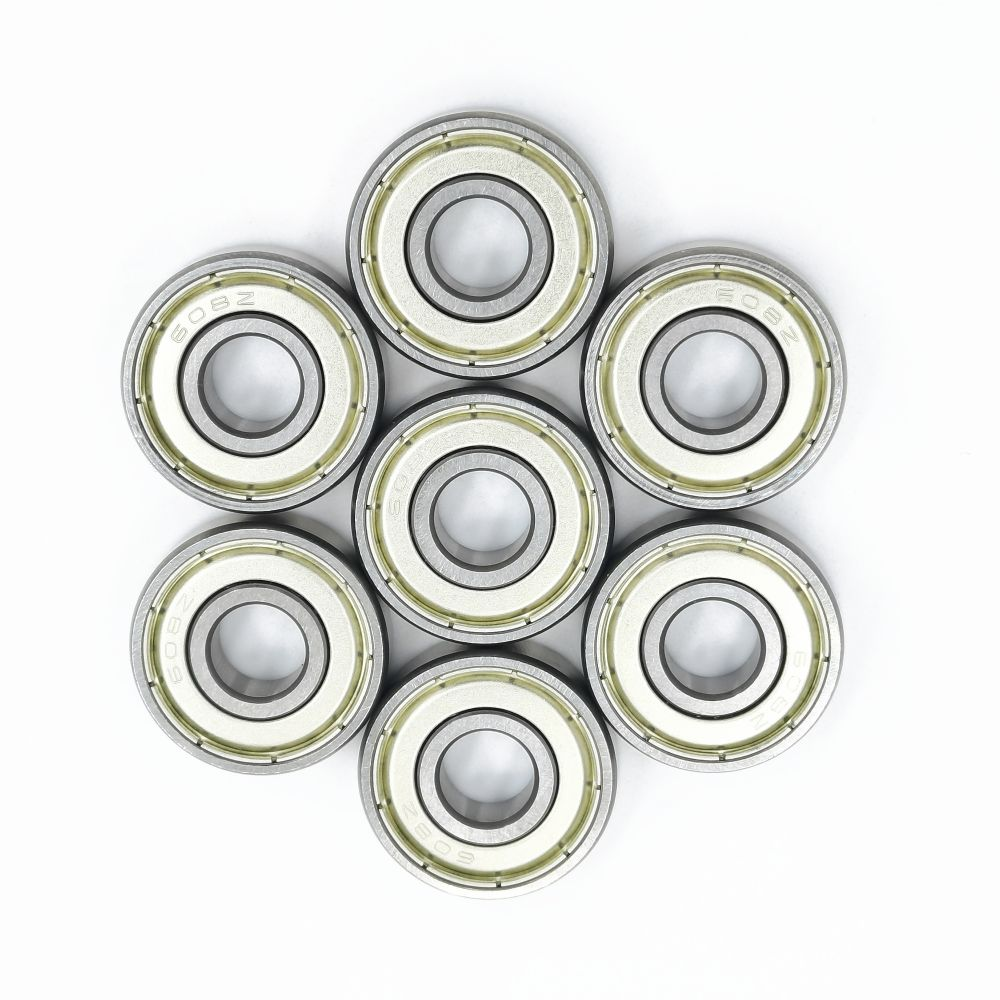
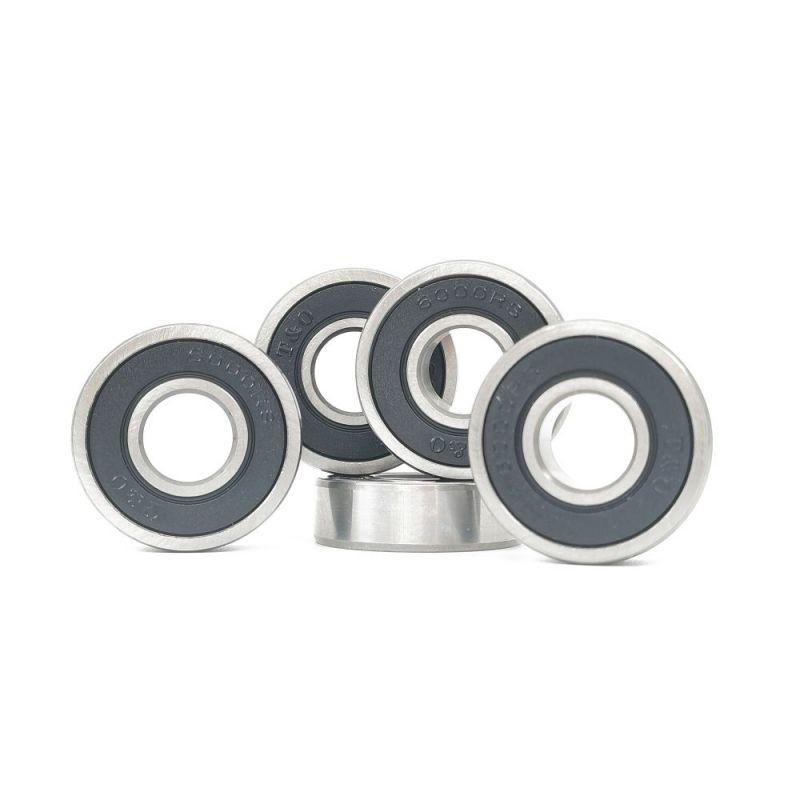
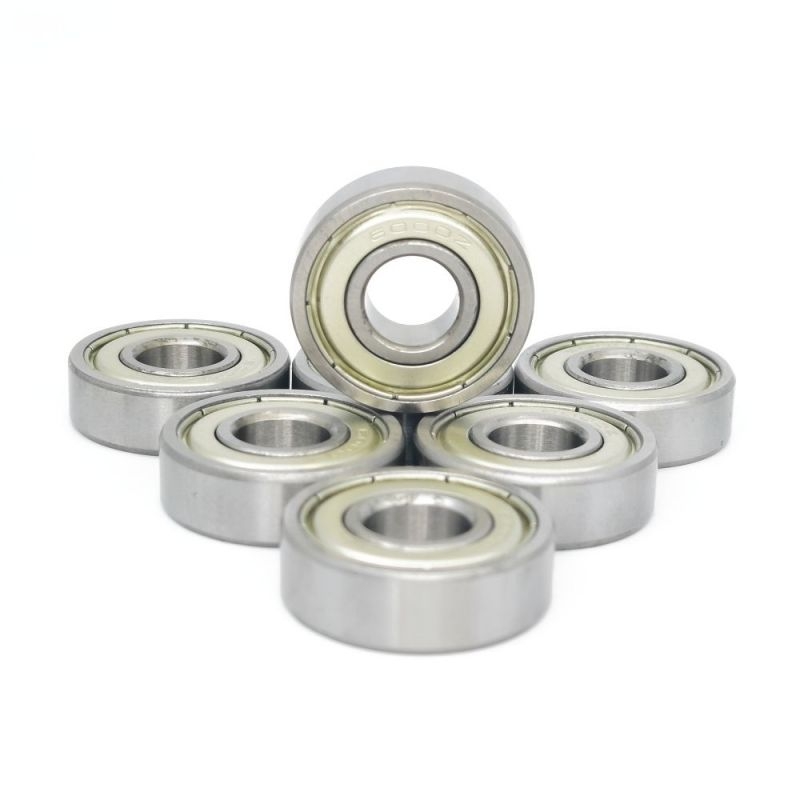
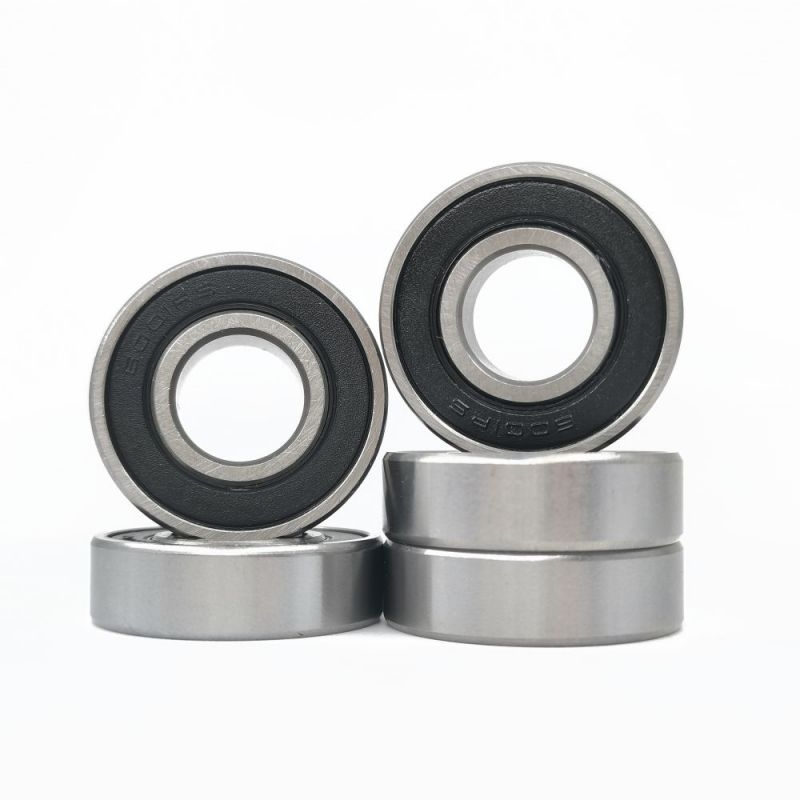
A ZZ két fémpajzsot jelent: érintésmentes, minimális légellenállás, hatékony durva por ellen, mérsékelt víz ellen. A 2RS két gumitömítést, általában NBR-t jelent, amelyek enyhén érintkeznek a belső gyűrűvel: sokkal jobban ellenáll a finom pornak és nedvességnek, valamivel nagyobb forgatónyomatékot és praktikus, 110 °C körüli hőmérsékleti mennyezetet. A helyes választás a környezetvédelem – száraz, gyors és tiszta körülmények a ZZ felé hajlanak; nedves, poros vagy mosott berendezés a 2RS felé dől.
Ennek a folyamatnak a klasszikus eredménye 608ZZ kettős vastömítésű mélyhornyú golyóscsapágy 8 x 22 x 7 mm-es krómacél csapágy kettős fémpajzsokkal – a leggyakoribb kis méret motorokban, szerszámokban és vasalatokban. Tekintse meg a termék specifikációitCsomagolás előtt az alacsony zajszintű minőségek 100%-os rezgésvizsgálaton mennek keresztül, míg a standard minőségeket mintavétellel ellenőrzik. Minden csapágy kap egy rozsdamegelőző olajfilmet és egy lezárt csomagot. A konzerválás a gyártás része, nem utólag: a nedves raktárban beszerelés előtt berozsdásodott méretre tökéletes csapágy még mindig hibás szállításnak számít.
Néhány csapágyat úgy terveztek, hogy csendesek és felületbarátak legyenek, nem pedig maximálisan kemények, és ezt egy második öntési eljárással érik el, amely a külső gyűrűt műanyagba vagy poliuretánba burkolja.
Az alapcsapágyat – általában 608-as, 626-os vagy 6000-es sorozatú – lemossák és egy formamagba szerelik. A külső gyűrű köré olvadt műanyagot vagy hőre lágyuló poliuretánt fecskendeznek be, amelyhez hűlés közben hozzátapad, és az ugyanabban a lépésben kialakított munkaprofillal jön ki: lapos futófelület görgőkhöz, V-horony vagy U-horony a csúszópályákhoz, fehér, fekete, narancssárga és zöld színekben, amelyeket a vásárlók a termékvonalak azonosíthatósága érdekében használnak.
A bevonat megváltoztatja az egész kerék viselkedését. A műanyag és PU rétegek tompítják a fémes zajt, amelyet a keményacél továbbít a bútorkeretekre, tolóajtókra, ablakokra és szállítószalag-szerkezetekre; védik a csapágygördülő felületeket a karcolástól és kopástól; A poliuretán pedig tapadást és ütéscsillapítást ad a kocsik és a szállítókerekek számára, általában a 85-95 Shore A keménységi sávban. A bútorokban, babatermékekben és otthoni hardverekben a bevont réteg gyakran a különbség az olcsónak tűnő termék és a késznek tűnő termék között.
A mérnöki kockázat a tapadás. A rosszul kötött bevonat hengerelt hengerlés után leválhat, és bár a hiba a bevonat problémájának tűnik, a kiváltó ok általában a felület előkészítése, a kötési kémia vagy a formatervezés. A megbízható gyártók a bevonatot egy folyamatként kezelik, amelynek saját ellenőrzései vannak – mintavételi tesztek, forma-karbantartási ütemtervek és a kikeményedett réteg keménységi ellenőrzése –, nem pedig egyszerű bemerítési műveletként.
Példa bevonatos csapágyra PU608267 PU bevonatú mélyhornyú golyóscsapágy 608-as alapcsapágy öntött poliuretán réteggel a csendes futásért és felületvédelemért görgőkben és csúszórendszerekben. Tekintse meg a termék specifikációitEgy megbízható gyár háromszor tesztel: a bejövő acélon, a kritikus megmunkálási lépéseknél és a kész csapágyakon. A három réteg bármelyikének eltávolítása a költségmegtakarítás érdekében végül zajpanaszként, lerövidült élettartamként vagy tereptérülésként jelentkezik.
Különös figyelmet érdemel a zaj, mert ez a leggyakrabban előforduló minőségi kifogás a késztermékeknél, és ezt nem egyetlen mérés, hanem több tényező kombinációja határozza meg – labdaminőség, futópálya felület, tisztaság és zsír. Az alacsony zajszintű gyártás 100%-os besorolása az, ami elválasztja a zümmögő csapágyat a nyafogótól, és a mögötte álló technikák saját diszciplínát alkotnak; erről a cikkről hogyan szabályozzák a gyárak a mélyhornyú golyóscsapágyak zaját és rezgését részletesen kitér rájuk.
A kötegelt nyomon követhetőség lezárja a hurkot. Minden egyes gyártási tétel az acél hőfokszámától előre és visszafelé a csomagolási listán keresztül kapcsolódik, így ha egy ügyfél hónapokkal a szállítás után problémát jelent, a gyár a találgatások helyett elkülönítheti az érintett tételeket. Ez a képesség egészen addig a napig láthatatlan marad, amíg szükség van rá – és ezen a napon dönti el, hogy a követelést napokban rendezik-e, vagy hónapokig vitatkoznak-e.
Két árajánlat ugyanarra a 608-as méretre harmadával eltérhet, és mindkét szállító teljesen őszinte lehet. A különbség szinte mindig öt helyen bújik meg, így a gyakorlati szokás, hogy mindegyiket írásban rögzítjük, mielőtt összehasonlítjuk az árakat.
Minden ellenőrizetlen sor dokumentált beszerzési kockázatot jelent. Az alul meghatározott acél a kész motorokban zajpanaszokat okoz; a vibrációs besorolás hiánya a kiskereskedelmi termékekből származó visszaküldéssé válik; a rossz tömítés nedves berendezésben zsírkimosódássá válik. Ezen kockázatok egyike sem jelenik meg az árlistán, pontosan ezért a megrendelés visszaigazolásában szerepelnek.
Hasznos gyakorlat, ha minden beszállítónak ugyanazt a három kérdést tesszük fel – milyen acél, milyen keménység, milyen rezgési fokozat –, és bekérjük a válaszokat alátámasztó jelentéseket. A rendszeresen tesztelő beszállítók órákban válaszolnak dokumentumokkal; az állításokra támaszkodó szállítók jelzőkkel válaszolnak. A válasz gyorsasága és tartalma többet árul el a gyárról, mint bármely katalógusoldal.
A szabványos katalógusméretek a legtöbb alkalmazást lefedik, de a legnagyobb értékű megrendelések gyakran olyan vevői rajzokkal kezdődnek, amelyeknek egyetlen katalógus sem egyezik – és itt válik láthatóvá a gyári folyamatok mélysége.
A nem szabványos munka fix útvonalat követ: rajz vagy minta áttekintése, megvalósíthatósági megerősítés az anyagról és a tűrésről, a szerszámok előkészítése, mintagyártás, jóváhagyás, majd a kötegelt gyártás ugyanazzal az ellenőrzési rendszerrel, mint a standard alkatrészek. A tipikus kérések közé tartoznak az egyik vagy mindkét oldalon meghosszabbított belső gyűrűk speciális rögzítési elrendezésekhez, kis méretű kétsoros változatok, speciális szélességek és bevont csapágyak egyedi futófelület-profilokkal vagy színekkel.
A testreszabás döntése többnyire gazdaságos. Ha egy szabványos csapágyat hozzá lehet igazítani egy távtartóval vagy egy kisebb tervezési változtatással, akkor ez az útvonal általában olcsóbb és gyorsabb. Ha a gép felépítése a speciális alkatrésztől függ – ahogy ez gyakran a motoroknál, csúszórendszereknél és szállítószalag-berendezéseknél történik –, akkor egy bizonyítottan nem szabványos forrás veri a termék katalógusméret körüli újratervezését. A kiterjesztett gyűrűs, speciális méretű és precíziós köszörülésű alkatrészek kínálata mint testreszabott, nem szabványos precíziós csapágyak megmutatja, hogy a gyakorlatban milyen széles a kategória.
A legtöbb AISI 52100 minőségű (100Cr6, SUJ2 vagy GCr15 néven is árusított) magas széntartalmú krómacélból készül, 60-64 HRC-ig hőkezelve. A korrozív környezetekben AISI 440C rozsdamentes acélt használnak a keménység és rozsdaállóság érdekében, vagy AISI 304, amikor a maximális korrózióállóság fontosabb, mint a terhelhetőség. A szénacél elsősorban a kis teherbírású, olcsó termékekben jelenik meg.
A golyókat huzalból hidegen fejezik, varrattal, simára csiszolják, hőkezelik, majd köszörülik és hornyolt lemezek közé lapítják. Mivel a golyók szabadon és véletlenszerűen forognak ezekben a hornyokban, a felület minden pontja egyformán találkozik a csiszolóanyaggal, és a magas foltok addig kopnak, amíg a gömb ki nem átlagolódik. Az eredmény fokozatos: a 100-as fokozat körülbelül 2,5 mikron eltérést tesz lehetővé, a 10-es fokozat pedig 0,25-öt.
A magasabb pontosabb, nem pedig általánosan jobb. Az ABEC (vagy ISO P) osztályok csak a méret- és futástűréseket határozzák meg – az acélminőségre, zajra, tömítésekre vagy kenésre nem. A legtöbb motor, szivattyú és berendezés megfelelően működik P0/ABEC 1-en; a P5 vagy afölötti vásárlásnak főként a nagy sebességű vagy precíziós orsók esetében van értelme. Párosítsa az osztályt a pályázattal, és írja be a rendelésre.
A ZZ két érintésmentes fémpajzsot használ: alacsony ellenállás, jó a durva por ellen, szerény vízvédelem. A 2RS két gumiérintkező tömítést használ, amelyek érintik a belső gyűrűt: sokkal jobban ellenáll a finom pornak és nedvességnek, valamivel nagyobb nyomatékot és praktikus, 110 °C körüli hőmérsékleti mennyezetet. Száraz, gyors, tiszta környezet illik a ZZ-hez; nedves vagy poros környezet megfelel a 2RS-nek.
A külső gyűrű köré fröccsöntött bevonat csillapítja a zajt, védi a felületeket, amelyektől a csapágy gördül, és – PU-val – tapadást és ütéscsillapítást biztosít a kocsik és szállítószalagok számára. Az olyan profilok, mint a V-hornyok, U-hornyok és lapos futófelületek közvetlenül a formában jönnek létre, és a színek segítenek azonosítani a termékvonalakat. A bevonat minősége elsősorban a tapadástól függ, ezért fontos a mintahúzási vizsgálat.
Igen. A nem szabványos képességekkel rendelkező gyárak rutinszerűen készítenek kiterjesztett belső gyűrűket, speciális szélességűeket, kétsoros változatokat és bevonatos vagy hornyolt kiviteleket a vevői rajzok vagy minták alapján. Az útvonal a rajz áttekintése, a megvalósíthatóság és a szerszámozás, a minta jóváhagyása, majd a kötegelt gyártás – tehát a gyakorlati kérdések, amelyeket fel kell tenni a szállítónak, a minta átfutási idejére és az egyedi tételre alkalmazott ellenőrzésre vonatkoznak.


Termékek
Vegye fel velünk a kapcsolatot
Mobil webhely
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved